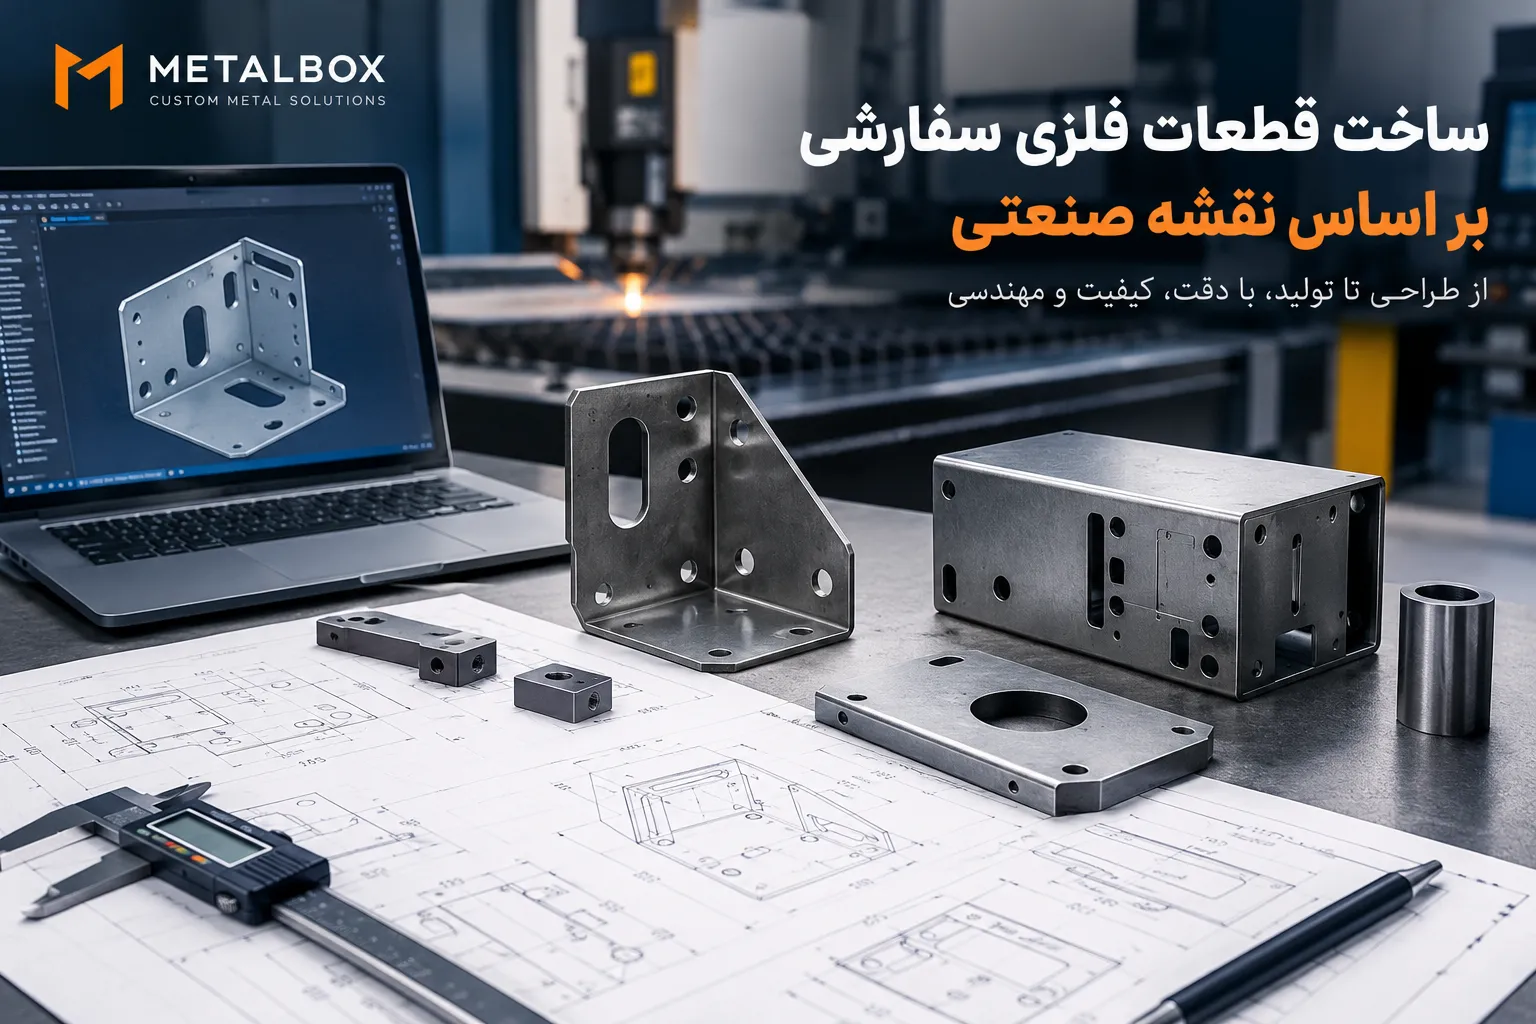
ساخت قطعات فلزی سفارشی بر اساس نقشه صنعتی، یکی از فرآیندهای مهم در زنجیره تأمین صنایع ماشینسازی، تجهیزات الکترونیکی، اتوماسیون صنعتی، تابلوسازی، تجهیزات مخابراتی و تولید ماشینآلات است. در این فرآیند، اطلاعات مهندسی شامل هندسه قطعه، ابعاد، تلرانسها، مشخصات سوراخکاری، موقعیت اتصالات و الزامات سطحی به دستورالعملهای قابل اجرا در خط تولید تبدیل میشوند.
تفاوت میان یک قطعه فلزی معمولی و یک قطعه صنعتی دقیق، تنها در کیفیت ظاهری یا دقت دستگاه برش نیست؛ بلکه در انطباق کامل محصول نهایی با نقشه، قابلیت مونتاژ، تکرارپذیری فرآیند و کنترل تغییرات ابعادی مشخص میشود.
در پروژههای صنعتی، حتی خطاهای کوچک در محل سوراخها، زاویه خمها یا فاصله سطوح مرجع میتوانند باعث اختلال در مونتاژ، افزایش هزینه اصلاح و توقف خط تولید شوند. به همین دلیل، انتخاب روش تولید و تعریف صحیح الزامات فنی پیش از آغاز ساخت اهمیت زیادی دارد.
در این مقاله، مراحل ساخت قطعات فلزی سفارشی از بررسی نقشه صنعتی تا انتخاب فرآیند تولید، کنترل تلرانسها، بازرسی ابعادی و تولید سری بررسی میشوند.
ساخت قطعات فلزی سفارشی چیست؟
ساخت قطعات فلزی سفارشی به مجموعه فعالیتهایی گفته میشود که برای تولید یک قطعه یا مجموعه فلزی مطابق نقشه فنی، مدل سهبعدی یا مشخصات مهندسی مشتری انجام میشوند. این قطعات ممکن است بهصورت یک نمونه اولیه، سفارش محدود یا تولید انبوه ساخته شوند.
برخلاف قطعات استاندارد بازار که ابعاد و مشخصات آنها از پیش تعیین شده است، در تولید سفارشی، هندسه و ویژگیهای عملکردی قطعه بر اساس نیاز پروژه تعریف میشوند.
نمونههایی از قطعات فلزی سفارشی عبارتاند از:
- شاسی و فریم تجهیزات صنعتی
- براکتها و پایههای نگهدارنده
- کاور و پنلهای فلزی ماشینآلات
- قطعات اتصال و صفحات مونتاژی
- محفظهها و بدنههای تجهیزات الکترونیکی
- قطعات ورقی دارای برش، خم و سوراخکاری اختصاصی
- قطعات فلزی ماشینکاریشده با هندسه خاص
- قطعات جایگزین برای تعمیر یا بازسازی تجهیزات صنعتی
در چنین پروژههایی، هدف صرفاً تولید قطعهای با شکل مشابه نقشه نیست؛ محصول نهایی باید الزامات ابعادی، عملکردی و مونتاژی تعریفشده را نیز برآورده کند.
۱. بررسی نقشه صنعتی؛ اولین مرحله در تولید قطعات فلزی
پیش از آغاز ساخت قطعات فلزی طبق نقشه، باید تمام اطلاعات مهندسی بررسی شوند. نقشه صنعتی مرجع اصلی ارتباط میان طراح، واحد مهندسی ساخت، اپراتور تولید و واحد کنترل کیفیت است.
هرگونه ابهام در نقشه ممکن است در مراحل بعدی به تولید قطعه نامنطبق یا اختلاف میان سفارشدهنده و تولیدکننده منجر شود.
اطلاعات ضروری در نقشه ساخت قطعه فلزی
یک نقشه صنعتی مناسب باید متناسب با پیچیدگی قطعه، اطلاعات زیر را مشخص کند:
ابعاد اسمی: اندازههای اصلی قطعه، فاصله سوراخها، موقعیت لبهها، طول، عرض، ارتفاع و سایر ابعاد عملکردی.
تلرانسهای ابعادی: محدوده مجاز اختلاف اندازه واقعی قطعه با مقدار اسمی.
تلرانسهای هندسی: محدودیتهای مربوط به شکل، جهت، موقعیت و لنگی سطوح یا ویژگیهای هندسی، در صورت نیاز.
مراجع اندازهگیری (Datums): سطوح، محورها یا نقاطی که مبنای اندازهگیری و کنترل ویژگیهای قطعه قرار میگیرند.
مشخصات رزوه و اتصالات: نوع رزوه، اندازه اسمی، گام، عمق رزوه، نوع مهره یا اتصال مورد استفاده.
الزامات لبه و پلیسه: وضعیت مجاز لبههای برشخورده، گوشهها و نقاطی که باید پلیسهگیری شوند.
مشخصات سطحی: زبری سطح، پرداخت نهایی یا سایر الزامات مرتبط با عملکرد قطعه.
یادداشتهای تولید و بازرسی: اطلاعاتی مانند روش اتصال، الزامات مونتاژ، ویژگیهای بحرانی و معیار پذیرش.
اگر قطعه دارای چند نمای دوبعدی و مدل سهبعدی باشد، باید میان این منابع هماهنگی وجود داشته باشد. در صورت مشاهده تناقض، تولیدکننده باید پیش از ساخت درباره مرجع معتبر یا اصلاح نقشه با سفارشدهنده توافق کند.
چرا مدل سهبعدی بهتنهایی کافی نیست؟
مدل سهبعدی معمولاً شکل هندسی قطعه را بهخوبی نمایش میدهد، اما لزوماً تمام الزامات تولید و بازرسی را مشخص نمیکند. برای مثال، ممکن است مدل دارای ابعاد اسمی باشد، اما محدوده مجاز تغییر ابعاد، شرایط لبهها، زبری سطح یا الزامات مونتاژ در آن تعریف نشده باشد.
به همین دلیل، مدل سهبعدی باید همراه با نقشه دوبعدی یا مستندات فنی کامل ارائه شود؛ بهویژه زمانی که قطعه دارای ویژگیهای حساس یا الزامات کنترل کیفیت دقیق است.
۲. مهندسی قابلیت ساخت یا DFM در تولید قطعات سفارشی
یکی از مهمترین مراحل در ساخت قطعات صنعتی، بررسی قابلیت تولید طرح پیش از ورود آن به خط تولید است. این رویکرد با عنوان Design for Manufacturing یا DFM شناخته میشود.
هدف DFM آن است که قطعه، علاوه بر برآوردهکردن عملکرد موردنیاز، با فرآیند تولید انتخابشده نیز سازگار باشد.
در این مرحله، مهندسان بررسی میکنند که آیا هندسه قطعه با امکانات تولید، ابزارهای موجود، محدودیتهای ماشینآلات و الزامات کنترل کیفیت سازگار است یا خیر.
مهمترین موارد بررسی در DFM
- امکان دسترسی ابزار به تمام ویژگیهای موردنیاز
- قابلیت ایجاد سوراخها، شیارها و برشهای داخلی
- امکان اجرای خمها و جلوگیری از تداخل ابزار
- امکان اندازهگیری و بازرسی ویژگیهای بحرانی
- کاهش تعداد تنظیمات و جابهجایی قطعه
- امکان مونتاژ بدون اعمال نیروی ناخواسته
- کاهش عملیات ثانویه غیرضروری
- حفظ عملکرد قطعه در کنار کاهش پیچیدگی ساخت
برای مثال، اگر یک قطعه دارای چندین سوراخ با موقعیتهای دقیق باشد، طراحی مناسب مراجع اندازهگیری و انتخاب ترتیب عملیات میتواند احتمال تجمع خطا را کاهش دهد.
در قطعات ورقی نیز بررسی فاصله سوراخ از خطوط خم، دسترسی ابزار و امکان شکلدهی لبهها پیش از تولید ضروری است.
نکته مهم: اصلاح طراحی با هدف سهولت ساخت نباید بدون تأیید سفارشدهنده باعث تغییر ویژگیهای عملکردی، ابعاد بحرانی یا الزامات اتصال قطعه شود.
۳. انتخاب فرآیند مناسب برای ساخت قطعات فلزی
روش تولید باید با توجه به هندسه قطعه، تعداد سفارش، دقت موردنیاز، زمان تحویل و هزینه کل انتخاب شود. استفاده از یک روش ثابت برای تمام قطعات، معمولاً اقتصادیترین یا دقیقترین راهکار نیست.
برش لیزری فلزات
برش لیزری برای تولید قطعات ورقی با هندسه دوبعدی پیچیده، سوراخها، شیارها و خطوط برش اختصاصی کاربرد دارد. این روش امکان اجرای طرحهای متنوع را با تغییر برنامه تولید فراهم میکند.
کیفیت برش به پارامترهایی مانند توان، سرعت، شرایط فوکوس، گاز کمکی، وضعیت نازل و ویژگیهای متریال وابسته است.
در قطعات دقیق، باید علاوه بر ابعاد کلی، کیفیت لبه، ناحیه متأثر از حرارت، پلیسه احتمالی و انطباق سوراخها با نقشه نیز بررسی شوند.
پانچ CNC
پانچ CNC برای تولید قطعات دارای الگوهای تکراری سوراخ، شیار و ویژگیهای هندسی قابل اجرا با ابزار پانچ مناسب است.
این روش میتواند در سفارشهایی که تعداد زیادی ویژگی تکراری دارند، بهرهوری مناسبی ایجاد کند. بااینحال، انتخاب آن به نوع هندسه، محدودیت ابزار، فاصله ویژگیها و ظرفیت دستگاه وابسته است.
خمکاری CNC
خمکاری CNC برای تبدیل ورق تخت به قطعات سهبعدی مورد استفاده قرار میگیرد. در این فرآیند، موقعیت خطوط خم، زاویه نهایی، شعاع داخلی و توالی خمها اهمیت زیادی دارند.
در قطعات دارای چند خم، ترتیب عملیات باید بهگونهای انتخاب شود که قطعه با ابزار یا بخشهای دستگاه برخورد نکند و دسترسی لازم برای اجرای خمهای بعدی حفظ شود.
ماشینکاری CNC
در قطعاتی که به ویژگیهای سهبعدی دقیق، سطوح ماشینکاریشده، شیارهای خاص یا تلرانسهای محدود نیاز دارند، فرزکاری و تراشکاری CNC میتوانند گزینههای مناسبی باشند.
در این روشها، انتخاب مراجع بستن قطعه، ابزار برش، مسیر ابزار، شرایط ماشینکاری و روش کنترل ابعادی بر کیفیت نهایی تأثیر میگذارد.
جوشکاری و مونتاژ
در ساخت شاسیها و مجموعههای فلزی، ممکن است چند قطعه برشخورده یا ماشینکاریشده با استفاده از جوشکاری یا اتصالات مکانیکی به یکدیگر متصل شوند.
در این حالت، ترتیب مونتاژ، فیکسچرها، کنترل تغییر شکل و روش بازرسی پس از اتصال اهمیت ویژهای دارند.
جدول مقایسه فرآیندهای ساخت قطعات فلزی
| فرآیند | کاربرد اصلی | پارامترهای کلیدی | محدودیت مهم |
|---|---|---|---|
| برش لیزری | قطعات ورقی با هندسه دوبعدی | عرض برش، کیفیت لبه، موقعیت سوراخ | اثر حرارتی و محدودیت ضخامت دستگاه |
| پانچ CNC | سوراخها و الگوهای تکراری | ابزار، گام حرکتی، موقعیت ویژگیها | وابستگی به ابزار و شکل قابل پانچ |
| خمکاری CNC | قطعات ورقی سهبعدی | زاویه خم، شعاع داخلی، موقعیت خم | محدودیت دسترسی و تداخل ابزار |
| ماشینکاری CNC | ویژگیهای دقیق سهبعدی | تلرانس، مسیر ابزار، مراجع بستن | زمان ماشینکاری و هزینه تنظیم |
| جوشکاری | ساخت مجموعهها و شاسیها | ترتیب جوش، فیکسچر، تغییر شکل | تنش پسماند و اعوجاج احتمالی |
| مونتاژ مکانیکی | اتصال قطعات قابل جداسازی | موقعیت اتصال، گشتاور، همراستایی | نیاز به طراحی مناسب اتصالات |
در بسیاری از پروژهها، بهترین نتیجه از ترکیب چند فرآیند حاصل میشود. برای مثال، یک براکت صنعتی ممکن است ابتدا با لیزر برش بخورد، سپس خم شود و در مرحله آخر تحت عملیات رزوهکاری یا مونتاژ قرار گیرد.
۴. تلرانس ابعادی و هندسی؛ عامل کلیدی در کیفیت قطعات صنعتی
تلرانس مشخص میکند چه میزان انحراف از مقدار اسمی برای یک ویژگی مجاز است. تعیین صحیح تلرانسها اهمیت زیادی دارد، زیرا تلرانس بیشازحد محدود میتواند هزینه تولید و بازرسی را افزایش دهد؛ درحالیکه تلرانس بیشازحد باز ممکن است عملکرد یا مونتاژ قطعه را مختل کند.
تلرانس ابعادی چیست؟
فرض کنید طول اسمی یک قطعه برابر با 100 میلیمتر و تلرانس تعریفشده آن ±0.2 میلیمتر باشد. در این حالت، محدوده قابلقبول اندازه برابر است با:
- حد پایین: 99.8 میلیمتر
- اندازه اسمی: 100 میلیمتر
- حد بالا: 100.2 میلیمتر
قطعهای که اندازه واقعی آن خارج از این محدوده باشد، با توجه به مشخصات فوق، از نظر این ویژگی نامنطبق محسوب میشود.
این مثال صرفاً برای توضیح مفهوم تلرانس است؛ محدوده مجاز واقعی باید از نقشه و الزامات قراردادی استخراج شود.
تفاوت تلرانس ابعادی و هندسی
تلرانس ابعادی محدوده مجاز اندازه یک ویژگی را مشخص میکند. در مقابل، تلرانس هندسی میتواند نحوه کنترل شکل، جهت یا موقعیت ویژگیها را تعیین کند.
برای مثال، ممکن است فاصله دو سوراخ مطابق اندازه اسمی باشد، اما موقعیت آنها نسبت به سطح مبنا مناسب نباشد. در چنین شرایطی، کنترل ابعادی ساده بهتنهایی برای ارزیابی کامل قطعه کافی نیست.
استانداردهای سری ISO 1101 برای تعریف تلرانسهای هندسی و استاندارد ISO 8015 برای اصول پایه سیستم GPS از مراجع فنی مرتبط با این حوزه هستند.
چرا تلرانسهای غیرضروری هزینه را افزایش میدهند؟
با محدودترشدن تلرانس، ممکن است نیاز به تنظیمات دقیقتر، ابزارهای مناسبتر، تعداد بیشتر اندازهگیریها، تجهیزات بازرسی پیشرفته و کنترل بیشتر شرایط فرآیند ایجاد شود.
بنابراین، تلرانس هر ویژگی باید بر اساس عملکرد واقعی آن تعیین شود. برای سطوحی که صرفاً نقش ظاهری یا پوششی دارند، ممکن است تلرانس عمومی کافی باشد؛ اما برای سوراخهای نصب، سطوح مرجع و اتصالات دقیق، کنترل محدودتر میتواند ضروری باشد.
۵. اصول طراحی برای کاهش خطا در تولید قطعات فلزی
بخشی از مشکلات تولید، پیش از ورود قطعه به خط تولید و در مرحله طراحی ایجاد میشوند. طراحی صحیح میتواند احتمال خطا را کاهش دهد و فرآیند ساخت را قابلکنترلتر کند.
تعریف مراجع اندازهگیری
انتخاب سطوح مرجع مناسب باعث میشود اندازهگیری و موقعیتدهی قطعه در مراحل مختلف تولید از یک مبنای مشخص پیروی کند.
اگر هر عملیات با یک مرجع متفاوت و بدون ارتباط مهندسی انجام شود، احتمال تجمع خطا و ایجاد اختلاف در موقعیت ویژگیها افزایش مییابد.
کاهش انباشت تلرانس
در مجموعههایی که چند قطعه به یکدیگر متصل میشوند، خطای هر قطعه میتواند بر ابعاد نهایی مجموعه تأثیر بگذارد. این موضوع با عنوان انباشت تلرانس (Tolerance Stack-up) شناخته میشود.
برای مثال، در یک مجموعه دارای چند فاصله متوالی، مجموع خطاهای ابعادی میتواند باعث شود موقعیت قطعه انتهایی از محدوده موردنظر خارج شود.
برای مدیریت این وضعیت، میتوان از روشهای تحلیل زنجیره ابعادی، روش بدترین حالت (Worst-case) یا روشهای آماری مانند تحلیل RSS استفاده کرد؛ انتخاب روش به سطح ریسک، نوع فرآیند و الزامات عملکردی مجموعه بستگی دارد.
طراحی مناسب سوراخها و اتصالات
محل سوراخها باید بر اساس مراجع قابلاندازهگیری تعریف شود. همچنین، در قطعاتی که چند سوراخ برای نصب مشترک دارند، باید مشخص شود کدام ویژگیها بحرانی هستند و چه میزان آزادی مونتاژ موردنیاز است.
در اتصالات رزوهای، مشخصات رزوه، عمق درگیری، دسترسی ابزار و امکان مونتاژ باید در طراحی لحاظ شوند.
کنترل تداخل هندسی
مدل سهبعدی مجموعه باید از نظر تداخل قطعات، دسترسی ابزار، فضای لازم برای نصب پیچ و مهره و امکان مونتاژ بررسی شود.
این بررسی بهویژه در شاسیها و مجموعههایی که از چند قطعه برشخورده، خمشده و ماشینکاریشده تشکیل شدهاند، اهمیت دارد.
۶. فایلهای موردنیاز برای سفارش ساخت قطعه فلزی
برای آغاز تولید، ارائه فایلهای صحیح و مستندات کامل میتواند از ابهام در تفسیر نقشه و دوبارهکاری جلوگیری کند.
فرمت فایل باید متناسب با فرآیند تولید انتخاب شود.
| فرمت فایل | نوع اطلاعات | کاربرد متداول |
|---|---|---|
| DWG | نقشه دوبعدی CAD | نقشههای مهندسی و هندسه دوبعدی |
| DXF | هندسه دوبعدی قابل تبادل | برش لیزری، پانچ و انتقال خطوط برش |
| STEP | مدل سهبعدی استاندارد تبادل | انتقال هندسه میان نرمافزارهای CAD/CAM |
| IGES | دادههای هندسی سهبعدی | تبادل برخی مدلهای سطحی و هندسی |
| مستندات نقشه و یادداشتها | بررسی ابعاد، تلرانسها و الزامات فنی | |
| فایل بومی CAD | مدل پارامتریک و ساختار طراحی | اصلاح مدل و بررسی ویژگیهای طراحی، در صورت پشتیبانی نرمافزار |
نکته مهم این است که فایل DXF لزوماً تمام اطلاعات لازم برای ساخت قطعه را در اختیار تولیدکننده قرار نمیدهد. این فایل ممکن است فقط خطوط دوبعدی را شامل شود و فاقد اطلاعات تلرانس، جنس، پرداخت یا ترتیب عملیات باشد.
برای سفارشهای دقیق، بهتر است فایل هندسی همراه با نقشه ساخت و یادداشتهای فنی ارسال شود.
پیش از ارسال فایل به تولیدکننده چه مواردی باید بررسی شوند؟
- واحد اندازهگیری فایل مشخص باشد.
- مقیاس هندسه صحیح باشد.
- خطوط تکراری و هندسههای ناخواسته حذف شده باشند.
- پروفیلهای برش بسته و قابل پردازش باشند.
- خطوط ساخت با خطوط حکاکی یا سایر عملیات اشتباه نشوند.
- نسخه فایل با نقشه و آخرین تغییرات طراحی مطابقت داشته باشد.
- ویژگیهای بحرانی و الزامات کنترل کیفیت مشخص شده باشند.
۷. کنترل کیفیت در ساخت قطعات فلزی سفارشی
کنترل کیفیت باید در طول فرآیند تولید انجام شود، نه اینکه فقط به بازرسی قطعه نهایی محدود بماند. بررسی مرحلهای امکان شناسایی زودهنگام انحرافها را فراهم میکند و از تولید تعداد زیادی قطعه نامنطبق جلوگیری خواهد کرد.
بازرسی ابعادی
در بازرسی ابعادی، اندازههای واقعی با مقادیر مشخصشده در نقشه مقایسه میشوند. ابزار مورد استفاده باید متناسب با نوع ویژگی، تلرانس و روش اندازهگیری انتخاب شود.
ابزارهای متداول شامل موارد زیر هستند:
- کولیس برای اندازهگیری عمومی ابعاد
- میکرومتر برای اندازهگیریهای دقیقتر و متناسب با محدوده ابزار
- ساعت اندازهگیری برای بررسی برخی تغییرات و انحرافها
- گیجهای اختصاصی برای کنترل سریع ویژگیهای تکراری
- دستگاه اندازهگیری مختصات یا CMM برای بررسی ویژگیهای هندسی و موقعیتهای پیچیده
انتخاب ابزار صرفاً بر اساس دقت اسمی آن کافی نیست. کالیبراسیون، وضعیت قطعه، روش اندازهگیری، نیروی تماس و عدم قطعیت اندازهگیری نیز باید در نظر گرفته شوند.
کنترل اولین قطعه تولیدی
در بسیاری از پروژههای سفارشی، بررسی اولین قطعه تولیدشده پیش از ادامه تیراژ اهمیت زیادی دارد. این مرحله میتواند نشان دهد که برنامه تولید، تنظیمات دستگاه و تفسیر نقشه با الزامات طراحی سازگار هستند یا خیر.
در پروژههای حساس، بازرسی اولین قطعه میتواند شامل اندازهگیری ویژگیهای بحرانی، بررسی مونتاژ و ثبت نتایج در گزارش ابعادی باشد.
بازرسی حین تولید و کنترل نهایی
در تولید سری، نمونهبرداری و بازرسی دورهای میتواند به شناسایی تغییرات تدریجی فرآیند کمک کند. تعداد نمونهها و تناوب بازرسی باید متناسب با ریسک، تیراژ، توانایی فرآیند و الزامات سفارش تعیین شوند.
در پایان، محصول باید از نظر انطباق ابعادی، کیفیت لبهها، وضعیت اتصالات، عملکرد مونتاژ و سایر ویژگیهای تعریفشده بررسی شود.
۸. تولید نمونه اولیه و تولید انبوه قطعات فلزی
تولید نمونه اولیه مرحلهای است که در آن طرح پیش از سفارش گسترده ارزیابی میشود. در این مرحله، امکان بررسی ابعاد، مونتاژ، عملکرد و نیاز به اصلاح طراحی فراهم میشود.
در مقابل، تولید انبوه نیازمند تکرارپذیری فرآیند، کنترل تغییرات و مدیریت مستندات تولید است.
تفاوتهای اصلی تولید نمونه و تولید سری
| معیار | نمونهسازی اولیه | تولید سری |
|---|---|---|
| هدف | ارزیابی و تأیید طرح | تولید تکرارپذیر محصول |
| تعداد | محدود | متناسب با سفارش |
| تغییر طراحی | معمولاً امکانپذیرتر | نیازمند کنترل رسمی تغییرات |
| تنظیمات تولید | ممکن است برای هر نمونه تغییر کند | باید تا حد امکان پایدار و مستند باشد |
| کنترل کیفیت | تمرکز بر ارزیابی طرح و ویژگیهای کلیدی | کنترل انطباق و پایداری تولید |
| هزینه هر قطعه | ممکن است بیشتر باشد | در شرایط مناسب، امکان کاهش هزینه واحد وجود دارد |
در سفارشهای صنعتی، تأیید نمونه پیش از تولید سری میتواند از هزینههای ناشی از اصلاح قالب، ابزار، برنامه دستگاه یا نقشه جلوگیری کند.
۹. عوامل مؤثر بر قیمت ساخت قطعات فلزی سفارشی
قیمت ساخت قطعات فلزی به مجموعهای از عوامل فنی و اجرایی وابسته است. برای مقایسه پیشنهادهای تولید، باید علاوه بر قیمت واحد، دامنه خدمات و الزامات کیفیت نیز بررسی شوند.
مهمترین عوامل عبارتاند از:
پیچیدگی هندسه: قطعات دارای ویژگیهای متعدد، سطوح دشوار، خمهای پیچیده یا نیازمند تنظیمات بیشتر معمولاً فرآیند تولید طولانیتری دارند.
تعداد عملیات: هر مرحله اضافی مانند سوراخکاری، رزوهکاری، ماشینکاری، جوشکاری یا مونتاژ میتواند بر هزینه و زمان تحویل اثر بگذارد.
تلرانسها و دقت موردنیاز: ویژگیهای دارای تلرانس محدود ممکن است به تنظیمات، تجهیزات و بازرسیهای دقیقتری نیاز داشته باشند.
تیراژ سفارش: در تولید تعداد بالاتر، هزینههای آمادهسازی و برنامهنویسی بین قطعات بیشتری توزیع میشوند؛ البته صرفه اقتصادی به نوع قطعه و فرآیند وابسته است.
نیاز به فیکسچر و ابزار اختصاصی: طراحی و ساخت تجهیزات نگهدارنده یا ابزارهای خاص میتواند هزینه اولیه پروژه را افزایش دهد.
کنترل کیفیت و مستندات: گزارش ابعادی، بازرسی ویژه، تأیید نمونه و مدارک ردیابی ممکن است بخشی از هزینه سفارش باشند.
زمان تحویل: سفارشهای فوری در صورت نیاز به تغییر برنامه تولید یا تخصیص ظرفیت ویژه، ممکن است هزینه بیشتری داشته باشند.
برای دریافت برآورد دقیق، ارائه نقشه بهروز، فایل سهبعدی در صورت وجود، تعداد سفارش، مشخصات فنی و سطح کنترل کیفیت مورد انتظار توصیه میشود.
۱۰. چگونه تولیدکننده مناسب برای ساخت قطعات فلزی انتخاب کنیم؟
انتخاب تولیدکننده مناسب تنها بر اساس پایینترین قیمت پیشنهادشده، معیار قابلاتکایی نیست. توانایی تفسیر نقشه، تجهیزات تولید، تجربه در قطعات مشابه و روش کنترل کیفیت، همگی بر نتیجه پروژه اثر دارند.
پیش از انتخاب تأمینکننده، موارد زیر را بررسی کنید:
۱. آیا تولیدکننده میتواند فایلها و نقشههای مهندسی را بهدرستی بررسی کند؟
۲. آیا فرآیندهای لازم برای ساخت قطعه در مجموعه موجود است یا به پیمانکاران دیگر واگذار میشود؟
۳. آیا امکان کنترل ابعادی ویژگیهای بحرانی وجود دارد؟
۴. آیا روش مشخصی برای مدیریت نسخه نقشه و تغییرات طراحی تعریف شده است؟
۵. آیا امکان تولید نمونه اولیه پیش از تولید سری وجود دارد؟
۶. آیا زمان تحویل، تعداد سفارش و الزامات پذیرش بهصورت شفاف مشخص میشوند؟
۷. آیا محصول نهایی همراه با مدارک یا گزارشهای موردنیاز پروژه تحویل داده میشود؟
پاسخ به این پرسشها به انتخاب تأمینکنندهای کمک میکند که علاوه بر تولید قطعه، توانایی پاسخگویی به الزامات فنی و اجرایی پروژه را داشته باشد.
جمعبندی
ساخت قطعات فلزی سفارشی بر اساس نقشه صنعتی، فرآیندی مهندسی است که کیفیت آن به هماهنگی میان طراحی، قابلیت ساخت، انتخاب روش تولید و کنترل کیفیت وابسته است.
بررسی دقیق نقشه، تعریف صحیح تلرانسها، انتخاب فرآیند مناسب، کنترل انباشت خطا و تأیید نمونه اولیه میتوانند احتمال دوبارهکاری را کاهش دهند و قابلیت اطمینان محصول را افزایش دهند.
برای پروژههای صنعتی، بهتر است تولید قطعه از مرحله بررسی نقشه و تعیین الزامات آغاز شود؛ زیرا بسیاری از مشکلات ابعادی و مونتاژی را میتوان پیش از ورود سفارش به خط تولید شناسایی کرد.
متال باکس میتواند بهعنوان مرجع ارائه اطلاعات فنی درباره ساخت قطعات فلزی سفارشی، بستری برای معرفی فرآیندها و راهکارهای تولید صنعتی باشد. برای بررسی امکان ساخت یک قطعه، ارائه نقشه فنی، تعداد موردنیاز، ویژگیهای بحرانی و الزامات تحویل، نقطه شروع مناسبی برای ارزیابی پروژه است.
سوالات متداول درباره ساخت قطعات فلزی سفارشی
برای سفارش ساخت قطعات فلزی سفارشی چه فایلهایی لازم است؟
معمولاً نقشه دوبعدی PDF به همراه فایل هندسی مانند DXF برای قطعات ورقی یا STEP برای مدلهای سهبعدی مفید است. نقشه باید ابعاد، تلرانسها، ویژگیهای بحرانی و الزامات ساخت را مشخص کند.
آیا امکان ساخت قطعه فلزی فقط از روی نمونه وجود دارد؟
در برخی پروژهها میتوان با اندازهبرداری از نمونه، مدل سهبعدی و نقشه ساخت تهیه کرد. بااینحال، پیش از تولید باید ابعاد بحرانی، الزامات عملکردی و محدودیتهای اندازهبرداری مشخص شوند. شکل ظاهری نمونه بهتنهایی تمام اطلاعات مهندسی را ارائه نمیکند.
تفاوت فایل DXF و STEP در سفارش ساخت چیست؟
DXF بیشتر برای تبادل هندسه دوبعدی و آمادهسازی عملیاتهایی مانند برش ورق استفاده میشود. STEP برای انتقال هندسه سهبعدی میان نرمافزارهای طراحی و تولید کاربرد دارد. هیچیک از این فایلها بهتنهایی تضمین نمیکنند که تمام تلرانسها و الزامات فنی در اختیار تولیدکننده قرار گرفته باشند.
تلرانس مناسب برای قطعات فلزی چقدر است؟
تلرانس مناسب به عملکرد قطعه، روش تولید، ویژگی اندازهگیریشونده و الزامات مونتاژ بستگی دارد. بهتر است برای هر ویژگی، تلرانس موردنیاز بهصورت مشخص تعریف شود و از اعمال تلرانسهای بسیار محدود بدون توجیه عملکردی خودداری شود.
چگونه میتوان هزینه ساخت قطعات فلزی را کاهش داد؟
بهینهسازی هندسه، کاهش عملیات غیرضروری، تعریف تلرانسهای متناسب با عملکرد، انتخاب فرآیند مناسب و تأیید نمونه پیش از تولید سری از راهکارهای مؤثر هستند. کاهش هزینه نباید باعث حذف ویژگیهای بحرانی یا کاهش کیفیت موردنیاز محصول شود.
آیا میتوان قطعات فلزی را در تیراژ پایین تولید کرد؟
بله، در بسیاری از فرآیندهای تولیدی امکان ساخت نمونه یا سفارش محدود وجود دارد. بااینحال، هزینه واحد و زمان تحویل به پیچیدگی قطعه، نیاز به ابزار اختصاصی و تعداد عملیات وابسته است.
کنترل کیفیت قطعات ساختهشده طبق نقشه چگونه انجام میشود؟
کنترل کیفیت میتواند شامل اندازهگیری ابعاد، بررسی موقعیت ویژگیها، کنترل ظاهری، بررسی رزوهها و اتصالات و ارزیابی مونتاژ باشد. روش بازرسی باید متناسب با الزامات نقشه و سطح ریسک پروژه انتخاب شود.