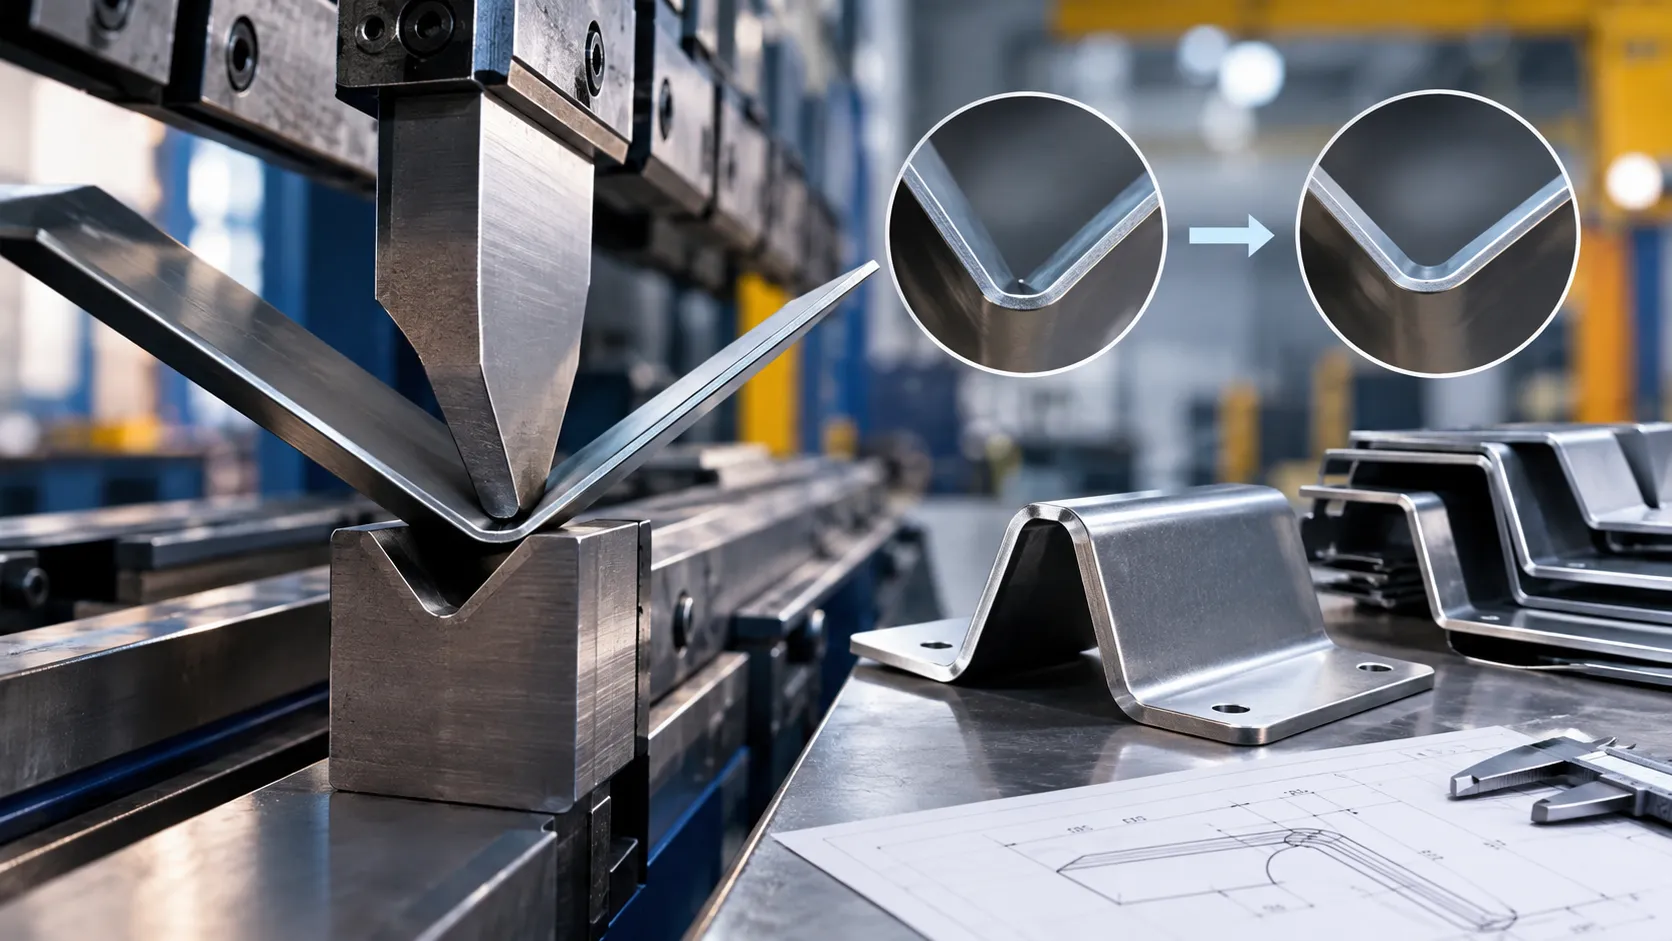
برگشت فنری در خمکاری ورق (Springback) یکی از مهمترین عوامل ایجاد خطای ابعادی در فرآیند تولید قطعات فلزی است. قطعهای که در دستگاه خمکاری دقیقاً مطابق زاویه موردنظر شکل داده میشود، ممکن است پس از خارج شدن از قالب یا ابزار، بخشی از تغییر شکل خود را از دست داده و زاویه آن تغییر کند. این پدیده در قطعات دقیق، شاسیهای فلزی، باکسها، محفظهها و مجموعههای مونتاژی میتواند باعث ایجاد خطا در ابعاد نهایی و حتی مشکل در مونتاژ شود.
در فرآیندهای صنعتی ورقکاری و خمکاری فلزات، شناخت عوامل مؤثر بر Springback و استفاده از روشهای مناسب جبران آن، نقش مهمی در افزایش دقت، کاهش ضایعات و تکرارپذیری تولید دارد.
شرکت متال باکس (Metal Box) در تهران، با فعالیت در زمینه ساخت و تولید محصولات فلزی، ورقکاری، خمکاری و جوشکاری، اجرای پروژههای ساخت قطعات و محصولات فلزی را با توجه به الزامات فنی، ابعادی و کاربرد نهایی قطعه انجام میدهد.
برگشت فنری در خمکاری ورق چیست؟
هنگامی که یک ورق فلزی تحت نیروی خمکاری قرار میگیرد، در ناحیه خم دو نوع تغییر شکل اصلی ایجاد میشود:
- تغییر شکل الاستیک
- تغییر شکل پلاستیک
تغییر شکل پلاستیک باعث ایجاد فرم دائمی در ورق میشود، اما بخش الاستیک پس از برداشته شدن نیرو تمایل دارد به حالت اولیه خود بازگردد.
در نتیجه، زمانی که نیروی اعمالشده توسط دستگاه خمکاری برداشته میشود، بخشی از انرژی الاستیک ذخیرهشده در ورق آزاد شده و هندسه قطعه اندکی تغییر میکند.
این تغییر شکل پس از آزاد شدن نیرو همان Springback یا برگشت فنری است.
به بیان ساده:
زاویهای که در زمان اعمال نیرو ایجاد میشود الزاماً با زاویه نهایی قطعه پس از خارج شدن از دستگاه یکسان نیست.
برای مثال، اگر هدف تولید یک قطعه با زاویه نهایی 90 درجه باشد، ممکن است اپراتور یا برنامه CNC لازم باشد ورق را تا زاویهای کمتر از 90 درجه خم کند تا پس از آزاد شدن نیرو، قطعه به زاویه مطلوب برسد.
چرا برگشت فنری اتفاق میافتد؟
برای درک بهتر Springback باید رفتار مکانیکی ورق در هنگام خمکاری را بررسی کنیم.
در فرآیند خمکاری، لایههای مختلف ورق رفتار یکسانی ندارند.
در قسمت خارجی خم، ماده تحت کشش قرار میگیرد و در قسمت داخلی خم، تحت فشار قرار میگیرد.
بین این دو ناحیه نیز محدودهای وجود دارد که به آن محور خنثی (Neutral Axis) گفته میشود.
به صورت ساده میتوان وضعیت مقطع خم را اینگونه در نظر گرفت:
سطح خارجی خم → کشش
محور خنثی → تقریباً بدون تغییر طول
سطح داخلی خم → فشار
با افزایش نیروی خمکاری، تنش در بخشهایی از ورق از محدوده الاستیک عبور کرده و وارد ناحیه پلاستیک میشود.
اما تمام ضخامت ورق الزاماً به یک اندازه پلاستیک نمیشود.
پس از برداشته شدن نیرو، قسمت الاستیک تمایل دارد به وضعیت قبلی خود برگردد.
همین بازگشت الاستیک باعث تغییر زاویه خم میشود.
مهمترین عوامل مؤثر بر Springback
برگشت فنری یک مقدار ثابت نیست و به مجموعهای از پارامترهای ماده، هندسه قطعه و شرایط فرآیند وابسته است.
مهمترین عوامل عبارتاند از:
- نوع و خواص مکانیکی ورق
- ضخامت ورق
- شعاع خم
- زاویه خم
- نسبت شعاع خم به ضخامت
- روش خمکاری
- نوع ابزار و قالب
- جهت نورد ورق
- نیروی خمکاری
- اصطکاک بین ورق و ابزار
- روش جبران Springback در دستگاه CNC
- تلرانسهای موردنیاز قطعه
در ادامه هرکدام را بررسی میکنیم.
1. تأثیر جنس ورق بر برگشت فنری
یکی از مهمترین پارامترها، مدول الاستیسیته و استحکام تسلیم ماده است.
ورقهایی که استحکام تسلیم بالاتری دارند، معمولاً در شرایط مشابه رفتار متفاوتی نسبت به فولادهای کماستحکام نشان میدهند.
از طرف دیگر، مدول الاستیسیته نیز بر میزان بازگشت الاستیک تأثیرگذار است.
به همین دلیل نمیتوان یک تنظیم خمکاری را بدون تغییر برای تمام متریالها استفاده کرد.
برای مثال، تنظیمات مناسب برای یک نوع فولاد ممکن است برای فولاد دیگری نتیجه متفاوتی ایجاد کند.
بنابراین در تولید صنعتی، انتخاب پارامتر خمکاری باید بر اساس جنس واقعی ورق و مشخصات مکانیکی آن انجام شود.
2. تأثیر ضخامت ورق
ضخامت ورق نیز یکی از عوامل مهم در رفتار خمکاری است.
به طور کلی، هرچه نسبت شعاع خم به ضخامت ورق افزایش پیدا کند، میزان برگشت فنری نیز میتواند افزایش پیدا کند.
به همین دلیل خمکاری ورق نازک با خمکاری ورق ضخیم از نظر کنترل زاویه و رفتار الاستیک یکسان نیست.
در پروژههای صنعتی که دقت ابعادی اهمیت بالایی دارد، مشخص کردن ضخامت واقعی ورق قبل از تعیین پارامترهای خمکاری اهمیت زیادی دارد.
3. تأثیر شعاع خم
شعاع خم یکی از مهمترین پارامترهای هندسی در Springback است.
هرچه شعاع خم نسبت به ضخامت ورق بزرگتر باشد، بخش بیشتری از ماده میتواند رفتار الاستیک داشته باشد و در نتیجه برگشت فنری افزایش پیدا کند.
به همین دلیل انتخاب شعاع خم نباید صرفاً بر اساس ظاهر قطعه انجام شود.
در طراحی صنعتی باید بین موارد زیر تعادل برقرار شود:
- ضخامت ورق
- نوع متریال
- حداقل شعاع خم
- استحکام قطعه
- فرآیند تولید
- دقت موردنیاز
- هزینه ساخت
4. تأثیر زاویه خم
زاویه موردنظر نیز در میزان Springback مؤثر است.
در خمهای کمزاویه، تغییر هندسه نهایی ممکن است به شکل متفاوتی نسبت به خمهای شدیدتر مشاهده شود.
در تولید قطعاتی که چند خم متوالی دارند، خطای هر خم میتواند روی هندسه نهایی کل قطعه اثر بگذارد.
این مسئله در ساخت:
- باکسهای فلزی
- تابلوهای برق
- شاسیها
- کاورهای صنعتی
- محفظه تجهیزات
- قطعات ماشینآلات
اهمیت بیشتری پیدا میکند.
5. نسبت شعاع خم به ضخامت
یکی از پارامترهای بسیار مهم در تحلیل خمکاری، نسبت:
R/t
است.
در این رابطه:
R = شعاع خم
t = ضخامت ورق
هرچه R نسبت به t افزایش پیدا کند، رفتار ورق به سمت خمکاری با شعاع بزرگتر میرود و کنترل برگشت فنری اهمیت بیشتری پیدا میکند.
بنابراین هنگام طراحی قطعات فلزی بهتر است شعاع خم بهصورت مستقل از ضخامت ورق انتخاب نشود.
6. تأثیر جهت نورد ورق
ورقهای فلزی معمولاً به دلیل فرآیند تولید دارای ناهمسانگردی مکانیکی هستند.
به زبان ساده، خواص مکانیکی ورق در تمام جهات کاملاً یکسان نیست.
به همین دلیل جهت خمکاری نسبت به جهت نورد میتواند روی:
- شکلپذیری
- نیروی خم
- رفتار برگشت فنری
- احتمال ترک
- کیفیت نهایی خم
اثر داشته باشد.
در قطعات حساس، توجه به جهت نورد میتواند بخشی از کنترل فرآیند تولید باشد.
روشهای اصلی جبران برگشت فنری
یکی از مهمترین وظایف فرآیند مهندسی خمکاری، Compensation یا جبران Springback است.
روشهای مختلفی برای این کار وجود دارد.
1. Overbending
یکی از رایجترین روشها، خم کردن ورق کمی بیشتر از زاویه نهایی موردنظر است.
فرض کنیم زاویه نهایی موردنیاز:
90°
باشد.
اگر فرآیند تولید نشان دهد که قطعه پس از آزاد شدن نیرو مثلاً چند درجه باز میشود، میتوان زاویه خمکاری را بیشتر در نظر گرفت تا بعد از برگشت فنری، زاویه نهایی به مقدار هدف نزدیک شود.
این روش ساده است اما برای تولید دقیق باید بر اساس آزمون و دادههای واقعی فرآیند تنظیم شود.
2. Bottoming
در روش Bottoming، ورق با نیروی بیشتری به کف قالب نزدیک میشود.
این روش میتواند میزان تغییر شکل الاستیک باقیمانده را کاهش دهد و کنترل زاویه را بهبود دهد.
با این حال، انتخاب این روش باید با توجه به:
- ضخامت ورق
- جنس ماده
- ظرفیت دستگاه
- ابزار
- محدودیتهای قالب
انجام شود.
3. Coining
در Coining، فشار بسیار زیادی روی ناحیه خم اعمال میشود تا تغییر شکل پلاستیک عمیقتری در ناحیه موردنظر ایجاد شود.
این روش میتواند Springback را به میزان قابلتوجهی کاهش دهد.
اما به نیروی بسیار بیشتری نسبت به برخی روشهای معمول خمکاری نیاز دارد و برای همه قطعات یا همه ضخامتها مناسب نیست.
4. استفاده از ابزار مناسب
انتخاب صحیح ابزار در خمکاری CNC اهمیت زیادی دارد.
پارامترهایی مانند:
- عرض دهانه V
- شعاع سنبه
- شکل پانچ
- نوع قالب
- جنس ابزار
میتوانند روی نتیجه نهایی اثر داشته باشند.
انتخاب ابزار نامناسب میتواند باعث شود حتی یک دستگاه خمکاری دقیق نیز نتواند تلرانس موردنظر را بهصورت پایدار ایجاد کند.
5. استفاده از سیستمهای اندازهگیری زاویه
در دستگاههای خمکاری CNC مدرن میتوان از سیستمهای اندازهگیری و کنترل زاویه استفاده کرد.
این سیستمها میتوانند زاویه واقعی قطعه را حین فرآیند یا بلافاصله پس از خمکاری بررسی کنند و امکان اصلاح پارامترها را فراهم کنند.
در تولید قطعات دقیق، این موضوع میتواند به کاهش:
- قطعات مردود
- اصلاحات دستی
- زمان تنظیم دستگاه
- نوسان بین سریهای تولید
کمک کند.
نقش طراحی CAD در کنترل Springback
کنترل برگشت فنری فقط وظیفه اپراتور دستگاه خمکاری نیست.
این مسئله باید از مرحله طراحی قطعه مورد توجه قرار بگیرد.
در فرآیند طراحی صنعتی بهتر است موارد زیر از ابتدا مشخص باشند:
- جنس ورق
- ضخامت
- شعاع خم
- زاویه نهایی
- تلرانس زاویه
- تلرانس ابعادی
- ترتیب خمها
- نقاط مرجع مونتاژ
- روش ساخت
اگر قطعه بدون توجه به قابلیت تولید طراحی شود، ممکن است رسیدن به ابعاد موردنظر در فرآیند خمکاری بسیار دشوار یا پرهزینه شود.
ارتباط DFM با خمکاری ورق
Design for Manufacturing یا DFM به معنی طراحی محصول با در نظر گرفتن فرآیند تولید است.
در قطعات ورقی، طراحی DFM میتواند شامل مواردی مانند:
- انتخاب ضخامت مناسب
- انتخاب شعاع خم قابل تولید
- فاصله مناسب سوراخ از محل خم
- انتخاب ترتیب مناسب خمها
- جلوگیری از تداخل ابزار
- تعیین تلرانسهای منطقی
- کاهش تعداد عملیات
باشد.
طراحی مناسب باعث میشود قطعه نهتنها روی کاغذ درست باشد، بلکه در خط تولید نیز با هزینه و زمان منطقی ساخته شود.
چرا تلرانس بیش از حد میتواند هزینه تولید را افزایش دهد؟
یکی از اشتباهات رایج در طراحی قطعات فلزی، تعیین تلرانس بسیار سخت برای تمام ابعاد است.
هرچه تلرانس محدودتر باشد، معمولاً کنترل فرآیند دشوارتر میشود.
برای رسیدن به تلرانسهای سخت ممکن است نیاز به موارد زیر باشد:
- کنترل دقیقتر مواد اولیه
- دستگاههای دقیقتر
- اندازهگیری بیشتر
- تنظیمات متعدد
- عملیات اصلاحی
- زمان تولید بیشتر
بنابراین تلرانس باید بر اساس نیاز واقعی عملکرد قطعه تعیین شود.
تأثیر Springback بر مونتاژ قطعات فلزی
در بسیاری از پروژهها، مشکل اصلی خود خم نیست؛ بلکه عدم تطابق قطعات هنگام مونتاژ است.
فرض کنید یک محفظه فلزی شامل چند پنل خمکاریشده باشد.
اگر هر پنل تنها مقدار کمی خطای زاویه داشته باشد، این خطاها میتوانند در زمان مونتاژ روی یکدیگر جمع شوند.
نتیجه ممکن است شامل موارد زیر باشد:
- ایجاد فاصله بین قطعات
- عدم همراستایی سوراخها
- فشار اضافی روی پیچها
- تغییر شکل قطعه
- مشکل در بسته شدن درب
- ایجاد ظاهر نامناسب
به همین دلیل کنترل Springback در تولید قطعات مونتاژی اهمیت زیادی دارد.
برگشت فنری در خمکاری CNC
در خمکاری CNC، امکان کنترل دقیقتر پارامترهای فرآیند وجود دارد.
اما CNC بودن دستگاه بهتنهایی تضمین نمیکند که قطعه بدون خطا تولید شود.
کیفیت نهایی به مجموعهای از عوامل وابسته است:
دستگاه + ابزار + متریال + برنامه CNC + طراحی + اپراتور + کنترل کیفیت
اگر هرکدام از این عوامل بهدرستی مدیریت نشوند، ممکن است قطعه از نظر ابعادی با نقشه فاصله داشته باشد.
چگونه Springback را در تولید صنعتی کاهش دهیم؟
یک فرآیند استاندارد کنترل برگشت فنری میتواند شامل مراحل زیر باشد:
مرحله اول: بررسی نقشه
ابتدا نقشه قطعه، ابعاد، زاویهها و تلرانسها بررسی میشوند.
مرحله دوم: مشخص کردن متریال
نوع فولاد یا آلیاژ، ضخامت و در صورت نیاز مشخصات مکانیکی آن بررسی میشود.
مرحله سوم: انتخاب ابزار
پانچ و قالب متناسب با ضخامت، جنس و شعاع خم انتخاب میشوند.
مرحله چهارم: تعیین پارامترهای خمکاری
زاویه اولیه، نیروی خم، ترتیب خمها و سایر پارامترهای فرآیند مشخص میشوند.
مرحله پنجم: تولید نمونه
یک یا چند قطعه نمونه تولید میشود.
مرحله ششم: اندازهگیری
زاویه و ابعاد قطعه با ابزار مناسب کنترل میشوند.
مرحله هفتم: اعمال جبران
در صورت مشاهده Springback، پارامترهای برنامه اصلاح میشوند.
مرحله هشتم: تولید سری
پس از تأیید نمونه، تولید اصلی انجام میشود.
این فرآیند باعث میشود اصلاحات به جای اینکه در پایان تولید انجام شوند، از همان ابتدا وارد فرآیند مهندسی شوند.
آیا حذف کامل Springback امکانپذیر است؟
در عمل، هدف معمولاً حذف کامل برگشت فنری نیست.
رفتار الاستیک یکی از ویژگیهای ذاتی مواد فلزی است و میزان آن به متریال و شرایط فرآیند وابسته است.
هدف مهندسی این است که:
Springback پیشبینی، اندازهگیری و جبران شود.
در تولید صنعتی، کنترل پایدار فرآیند معمولاً اهمیت بیشتری از تلاش برای حذف کامل این پدیده دارد.
اهمیت کنترل کیفیت در خمکاری ورق
پس از خمکاری، کنترل کیفیت میتواند شامل بررسی موارد زیر باشد:
- زاویه خم
- طول بالها
- ابعاد کلی
- شعاع خم
- موقعیت سوراخها
- تابیدگی
- پیچش قطعه
- کیفیت سطح
- ترک یا آسیب در محل خم
برای قطعات حساس، استفاده از تجهیزات اندازهگیری دقیق میتواند به افزایش قابلیت اطمینان فرآیند کمک کند.
خمکاری ورق در تهران با رویکرد مهندسی
در پروژههایی که نیاز به ساخت قطعات فلزی در تهران دارند، صرفاً در اختیار داشتن دستگاه خمکاری کافی نیست.
تولید یک قطعه دقیق نیازمند هماهنگی میان طراحی، انتخاب متریال، فرآیند برش، خمکاری، جوشکاری و کنترل کیفیت است.
متال باکس در تهران با تمرکز بر تولید و ساخت محصولات فلزی، امکان اجرای پروژههای سفارشی را بر اساس نقشه، ابعاد و نیاز فنی مشتری فراهم میکند.
خدمات متال باکس میتواند برای پروژههایی مانند:
- ساخت محصولات فلزی سفارشی
- ورقکاری
- خمکاری ورق
- برش و آمادهسازی قطعات
- ساخت باکس و محفظه فلزی
- ساخت شاسی و فریم فلزی
- جوشکاری قطعات فلزی
- تولید قطعات فلزی بر اساس نقشه
مورد استفاده قرار گیرد.
در پروژههای صنعتی، پیش از شروع تولید میتوان مشخصات فنی قطعه، جنس و ضخامت ورق، تلرانسها و روش ساخت را بررسی کرد تا فرآیند تولید متناسب با نیاز پروژه برنامهریزی شود.
چرا انتخاب تولیدکننده مناسب برای قطعات خمکاریشده اهمیت دارد؟
کیفیت قطعه نهایی فقط به نوع دستگاه وابسته نیست.
تجربه در انتخاب ابزار، شناخت رفتار متریال، نحوه تنظیم پارامترهای خمکاری، ترتیب عملیات و کنترل ابعادی، همگی در نتیجه نهایی تأثیر دارند.
به همین دلیل هنگام انتخاب یک مجموعه برای خمکاری و ساخت محصولات فلزی بهتر است علاوه بر قیمت، موارد زیر نیز بررسی شود:
- توانایی تولید قطعه طبق نقشه
- امکان اجرای سفارش سفارشی
- تجهیزات برش و خمکاری
- توانایی اجرای عملیات جوشکاری
- کنترل کیفیت ابعادی
- تجربه در پروژههای صنعتی
- توانایی تولید تیراژ موردنیاز
- رعایت مشخصات متریال و ضخامت
جمعبندی
برگشت فنری یکی از مهمترین چالشهای مهندسی در فرآیند خمکاری ورقهای فلزی است.
این پدیده به دلیل آزاد شدن بخشی از انرژی الاستیک ذخیرهشده در ورق پس از برداشتن نیروی خمکاری ایجاد میشود و عواملی مانند جنس ورق، ضخامت، شعاع خم، زاویه، جهت نورد، ابزار و روش خمکاری بر میزان آن تأثیر دارند.
برای کنترل Springback میتوان از روشهایی مانند:
- Overbending
- Bottoming
- Coining
- انتخاب صحیح ابزار
- کنترل پارامترهای CNC
- اندازهگیری زاویه
- طراحی مناسب قطعه
- اعمال جبران در برنامه خمکاری
استفاده کرد.
در نهایت، بهترین نتیجه زمانی حاصل میشود که طراحی، انتخاب متریال، برش، خمکاری، جوشکاری و کنترل کیفیت بهعنوان یک فرآیند یکپارچه مهندسی شوند.
اگر برای پروژه خود به خمکاری ورق، ورقکاری یا ساخت محصولات فلزی سفارشی در تهران نیاز دارید، متال باکس آماده بررسی نقشه و مشخصات فنی پروژه و ارائه راهکار متناسب با نیاز تولید شماست.
متال باکس؛ ساخت محصولات فلزی با رویکرد مهندسی و تولید سفارشی در تهران.